دمای ایده آل شکلات مذاب و اثر آن بر جریان پذیری در خط تولید
موضوع دمای ایده آل شکلات مذاب و اثر آن بر جریان پذیری در خط تولید یکی از عوامل تعیین کننده در کیفیت محصول، یکنواختی پوشش و عملکرد خط تولید است. اگر شکلات بیش از اندازه سرد باشد، غلیظ می شود و به سختی از مخزن به تجهیزات بعدی می رسد؛ اگر هم بیش از حد گرم شود، ممکن است ساختار بلوری چربی آن آسیب ببیند و پس از خنک شدن، سطحی کدر، رگه دار یا نرم پیدا کند. همین اختلاف چند درجه ای می تواند روی زمان تولید، مصرف انرژی، فشار واردشده به پمپ و حتی میزان ضایعات اثر بگذارد.
در خطوط صنعتی، تنظیم حرارت فقط به روشن کردن گرمکن و رسیدن به یک عدد مشخص محدود نمی شود. نوع شکلات، درصد چربی، اندازه ذرات، میزان رطوبت، سرعت برش، مدت ماند در مسیر و ویژگی های تجهیزات هم بر رفتار شکلات اثر می گذارند. بنابراین تولید کننده باید دمای ذوب، دمای تمپر و دمای کار را از یکدیگر تفکیک کند و در هر مرحله، شرایط مناسب را حفظ کند.
چرا دما در فرآوری شکلات اهمیت دارد؟
شکلات مذاب ماده ای ساده با ویسکوزیته ثابت نیست. رفتار آن به نوع مواد اولیه و تاریخچه حرارتی اش وابسته است و هنگام حرکت در خط تولید، در برابر تغییر دما، برش و زمان ماند واکنش نشان می دهد. شکلات در دمای پایین تر معمولاً غلیظ تر است و برای حرکت به نیروی بیشتری نیاز دارد. با افزایش دما، بخشی از چربی جامد ذوب می شود و مقاومت شکلات در برابر جریان کاهش پیدا می کند. اما این تغییر تا بی نهایت ادامه نمی یابد و بالا بردن بی رویه حرارت، راه حل مناسبی برای حل هر مشکل انتقالی نیست.
در تولید شکلات، دما بر بلورهای کره کاکائو نیز اثر می گذارد. این بلورها بعد از سرد شدن، ساختار و بافت محصول را شکل می دهند. اگر شکلات در مرحله مناسب حرارت نبیند یا فرایند تمپر کردن آن به درستی انجام نشود، ممکن است محصول نهایی دیرتر ببندد، براقیت مطلوب نداشته باشد یا در اثر نگهداری، لایه های سفید و چربی روی آن ظاهر شوند. این مشکلات فقط ظاهری نیستند؛ آن ها می توانند ماندگاری، صدای شکست محصول و احساس دهانی شکلات را نیز تغییر دهند.
در خط تولید، نوسان دما گاهی به شکل افزایش فشار پمپ، کاهش دبی یا تغییر ضخامت پوشش دیده می شود. اپراتور ممکن است در نگاه اول مشکل را از پمپ شکلات ییلدیز یا لوله بداند، در حالی که عامل اصلی، افت حرارت در بخشی از مسیر است. بررسی هم زمان دما، فشار، سرعت جریان و کیفیت محصول کمک می کند علت واقعی شناسایی شود. به همین دلیل، کنترل دمای شکلات مذاب باید بخشی از مدیریت کل فرایند باشد، نه اقدامی جدا از طراحی مسیر انتقال و تنظیم تجهیزات.
تفاوت دمای ذوب
تفاوت دمای ذوب، دمای تمپر و دمای کار
دمای ذوب به مرحله ای اشاره دارد که شکلات را گرم می کنند تا بلورهای چربی موجود در آن ذوب شوند و توده جامد به مایع قابل انتقال تبدیل شود. این دما معمولاً از دمای کاری شکلات بالاتر است، اما مقدار دقیق آن به نوع محصول و دستور تولید بستگی دارد. دمای تمپر به مجموعه دماهایی گفته می شود که تولید کننده برای ذوب، سرد کردن و گرم کردن کنترل شده شکلات به کار می برد تا بلورهای پایدار کره کاکائو شکل بگیرند. دمای کار نیز دمایی است که شکلات تمپر شده هنگام قالب گیری، روکش دهی یا انتقال به بخش بعدی خط باید در آن باقی بماند.
این تفکیک در تولید اهمیت عملی دارد. اگر اپراتور دمای ذوب را برای تمام مراحل خط انتخاب کند، ممکن است شکلات را بیش از اندازه گرم نگه دارد و ساختار بلوری مورد نیاز برای محصول نهایی را از بین ببرد. از طرف دیگر، اگر شکلات در تمام مسیر با دمای کاری پایین حرکت کند، بخش هایی از آن ممکن است پیش از رسیدن به نازل یا قالب، غلیظ شوند. برای همین، هر ناحیه از خط باید متناسب با وظیفه خود تنظیم شود و دستورالعمل حرارتی آن با فرمول محصول هماهنگ باشد.
دمای مناسب فقط با عدد روی نمایشگر مشخص نمی شود. دقت حسگر، محل نصب آن، میزان تماس با محصول و تأخیر پاسخ دستگاه هم اهمیت دارند. حسگری که در دیواره مخزن نصب شده ممکن است دمای واقعی شکلات در مرکز توده یا در خروجی مسیر را دقیق نشان ندهد. بهتر است نقاط اندازه گیری در بخش هایی انتخاب شوند که تغییر دما در آن ها برای کیفیت یا عملکرد انتقال اهمیت دارد.
بازه های دمایی رایج برای انواع شکلات
یک دمای ثابت برای همه شکلات ها وجود ندارد. درصد کاکائو، مقدار کره کاکائو، ترکیبات شیر، شکر، امولسیفایر و سایر مواد اولیه، نقطه ذوب و رفتار جریان را تغییر می دهند. در بسیاری از فرایندهای صنعتی، شکلات تلخ برای ذوب اولیه در محدوده تقریبی ۴۵ تا ۵۰ درجه سانتی گراد گرم می شود. شکلات شیری معمولاً در محدوده پایین تری، حدود ۴۰ تا ۴۵ درجه، ذوب می شود و شکلات سفید نیز غالباً به حرارت ملایم تری در حدود ۴۰ تا ۴۳ درجه نیاز دارد. این اعداد راهنمای عمومی هستند، نه نسخه ای قطعی برای هر فرمول.
دمای کار پس از تمپر کردن از دمای ذوب پایین تر است. در بسیاری از کاربردها، شکلات تلخ در حدود ۳۱ تا ۳۲ درجه، شکلات شیری نزدیک ۳۰ تا ۳۱ درجه و شکلات سفید در محدوده ۲۸ تا ۲۹ درجه سانتی گراد کار می شود. ممکن است خطوط تولید یا فرمول های خاص، بازه های متفاوتی داشته باشند. برای مثال، شکلاتی با چربی بیشتر می تواند در دمای مشابه روان تر باشد؛ در مقابل، محصولی با مواد جامد بیشتر ممکن است غلیظ تر حرکت کند.
دمای محیط و شرایط خط نیز بر عدد انتخابی اثر می گذارند. اگر لوله ها طولانی باشند یا محیط اطراف سرد باشد، شکلات هنگام انتقال حرارت از دست می دهد. در این وضعیت، دمای خروجی مخزن لزوماً همان دمای شکلات در ورودی دستگاه بعدی نیست. اپراتور باید دمای واقعی محصول را در چند نقطه کلیدی اندازه بگیرد و از گرم کردن بیش از حد کل مخزن برای جبران یک افت حرارتی موضعی خودداری کند. چنین اقدامی شاید در لحظه جریان را آسان کند، اما احتمال آسیب به کیفیت را افزایش می دهد.
چگونه بازه مناسب را برای خط خود تعیین کنیم؟
نخستین مرجع برای تعیین دما، مشخصات فنی شکلات و دستورالعمل تولید کننده آن است. سپس باید آزمون عملی را با شرایط واقعی خط انجام داد. در این آزمون، دمای مخزن، خروجی پمپ، ورودی نازل یا قالب و دمای محیط ثبت می شود. اگر اختلاف میان این نقاط زیاد باشد، به جای بالا بردن بی قاعده دمای مخزن، باید عایق کاری، گرمکن مسیر، طول لوله و سرعت انتقال بررسی شود. ثبت داده ها در چند نوبت تولید کمک می کند نوسان های اتفاقی از الگوی تکرار شونده تفکیک شوند.
برای هر محصول می توان یک محدوده هدف و یک محدوده هشدار تعریف کرد. وقتی دما به مرز پایین محدوده نزدیک شود، احتمال افزایش ویسکوزیته و افت دبی بالا می رود. نزدیک شدن به مرز بالایی نیز باید به اپراتور هشدار دهد که زمان ماند و شرایط حرارتی را بررسی کند. این محدوده ها باید با آزمون های کیفیت تایید شوند؛ از جمله بررسی براقیت، زمان سفت شدن، یکنواختی روکش و رفتار شکلات پس از سرد شدن.
همچنین باید دقت ابزار اندازه گیری را در نظر گرفت. اختلاف یک یا دو درجه در بعضی محصولات می تواند رفتار جریان را محسوس تغییر دهد. کالیبراسیون دوره ای حسگرها و مقایسه آن ها با دماسنج مرجع، خطای اندازه گیری را کاهش می دهد. اگر چند حسگر در مسیر نصب شده اند، اپراتور باید اختلاف مقادیر آن ها را ثبت کند. تفاوت غیرعادی ممکن است از خطای ابزار، تماس نامناسب حسگر یا وجود نقطه سرد در خط خبر دهد.
اثر دما بر ویسکوزیته شکلات
اثر دما بر ویسکوزیته و جریان پذیری شکلات
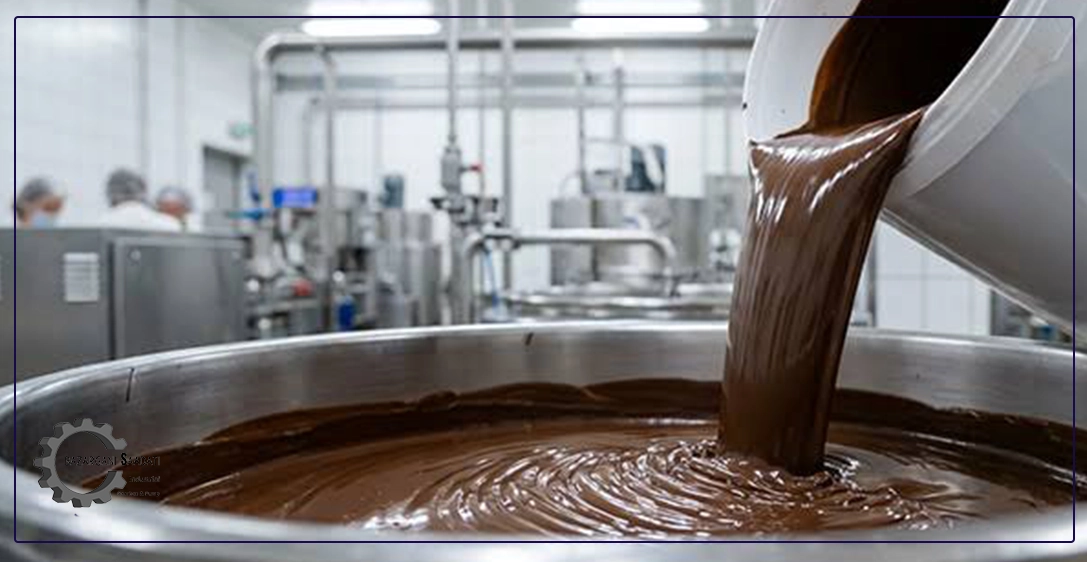
ویسکوزیته نشان می دهد ماده تا چه اندازه در برابر جاری شدن مقاومت می کند. با افزایش دمای شکلات، چربی بیشتری در حالت مایع قرار می گیرد و معمولاً ویسکوزیته کاهش می یابد. در نتیجه، شکلات راحت تر از مخزن خارج می شود و برای عبور از لوله یا نازل، فشار کمتری لازم دارد. کاهش ویسکوزیته می تواند توزیع محصول را یکنواخت تر کند، اما همیشه به معنای کیفیت بهتر نیست. اگر شکلات بیش از حد رقیق شود، ممکن است ضخامت لایه روکش کاهش پیدا کند یا کنترل مقدار تزریق دشوار شود.
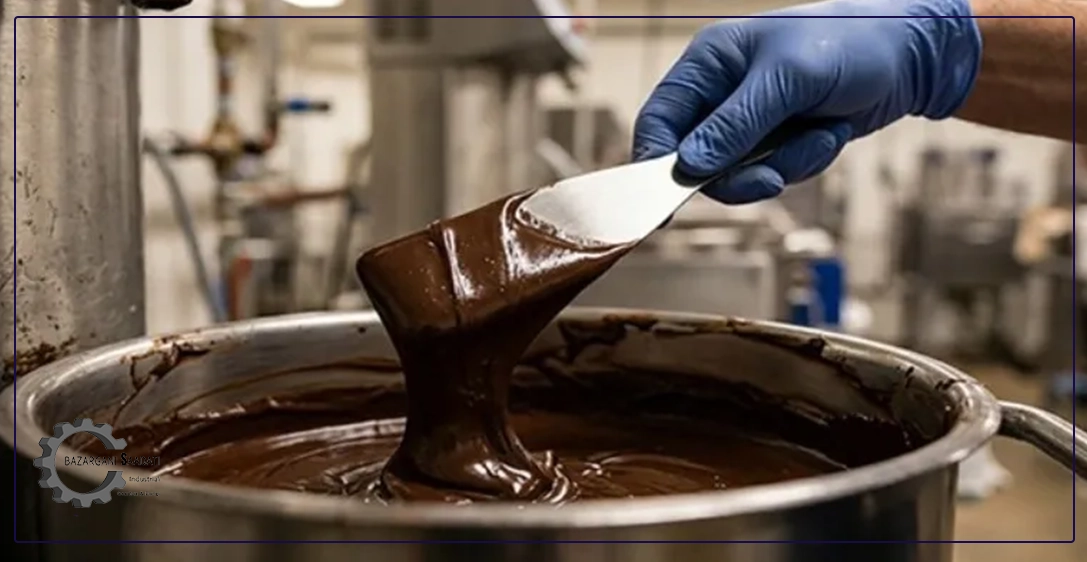
شکلات علاوه بر ویسکوزیته، رفتاری وابسته به تنش تسلیم دارد. یعنی پیش از آن که به جریان بیفتد، به نیروی اولیه مشخصی نیاز دارد. به همین دلیل ممکن است شکلات در حالت سکون در مخزن سفت به نظر برسد، اما پس از شروع حرکت و اعمال برش، روان تر شود. این رفتار در انتخاب دبی و فشار تجهیزات اهمیت دارد. اگر اپراتور فقط دمای شکلات را بررسی کند و اثر تنش تسلیم را نادیده بگیرد، ممکن است علت نوسان جریان را به اشتباه به گرمکن نسبت دهد.
دما همچنین بر یکنواختی محصول در نقاط مختلف خط اثر می گذارد. بخش گرم مسیر می تواند شکلاتی روان تر از بخش سرد ایجاد کند و همین اختلاف، فشار و سرعت جریان را تغییر دهد. در نتیجه، اپراتور با دبی متغیر، قطرات نامنظم یا تغییر ضخامت پوشش روبه رو می شود. دمای ایده آل شکلات مذاب باید به شکلی تنظیم شود که محصول نه فقط در مخزن، بلکه در سراسر مسیر انتقال ویژگی های قابل پیش بینی داشته باشد. هدف، رسیدن به یک عدد زیبا روی نمایشگر نیست؛ هدف، حفظ جریان پایدار و کیفیت یکنواخت در محصول نهایی است.
نشانه های دمای نامناسب در خط تولید
دمای پایین ممکن است با افزایش تدریجی فشار، کاهش دبی، ماندن شکلات در دیواره لوله یا خروج نامنظم از نازل خود را نشان دهد. در برخی موارد، بخش هایی از محصول در مسیر سفت می شوند و اپراتور برای ادامه تولید به افزایش فشار یا توقف خط نیاز پیدا می کند. تکرار این وضعیت می تواند بار مکانیکی تجهیزات را بالا ببرد و زمان شست وشو را طولانی کند. اگر افزایش فشار با افت دما هم زمان رخ دهد، احتمال وجود نقطه سرد یا افت حرارتی مسیر جدی تر می شود.
دمای بیش از حد نیز نشانه های خاص خود را دارد. محصول ممکن است بسیار روان شود، کنترل مقدار تزریق دشوار گردد یا پوشش نهایی نازک تر از مقدار مورد انتظار باشد. در مرحله تمپر، حرارت نامناسب می تواند به تشکیل بلورهای مطلوب آسیب بزند و مشکلاتی مانند کدر شدن یا سفیدک چربی را پس از سرد شدن ایجاد کند. بنابراین، پایین آمدن فشار به تنهایی نشانه موفقیت نیست؛ باید هم زمان کیفیت محصول و ثبات فرایند سنجیده شود.
برای تشخیص دقیق، بهتر است اپراتور در زمان بروز مشکل، دمای چند نقطه، فشار ورودی و خروجی، دبی تقریبی و ظاهر محصول را ثبت کند. اگر مشکل با بالا رفتن دما برطرف می شود، باید بررسی کرد آیا علت اصلی افت حرارت است یا فرمول محصول، گرفتگی مسیر، نرخ برش یا وضعیت پمپ. ثبت داده ها، حدس و آزمون های تکراری را کاهش می دهد و تصمیم را به شواهد فرایندی نزدیک می کند.
دما در خط تولید شکلات
روش های کنترل دما در خط تولید شکلات
کنترل موثر دما از مخزن نگهداری آغاز می شود، اما به آن محدود نمی ماند. مخزن باید بتواند گرما را به شکل یکنواخت منتقل کند تا محصول در سطح نزدیک به دیواره بیش از اندازه گرم و در مرکز سرد نماند. همزن مناسب نیز به پخش بهتر حرارت کمک می کند، ولی سرعت و شکل همزن باید با نوع محصول و ظرفیت مخزن هماهنگ باشد. هم زدن شدید یا نامتناسب می تواند هوا وارد محصول کند یا ویژگی های جریان آن را تغییر دهد.
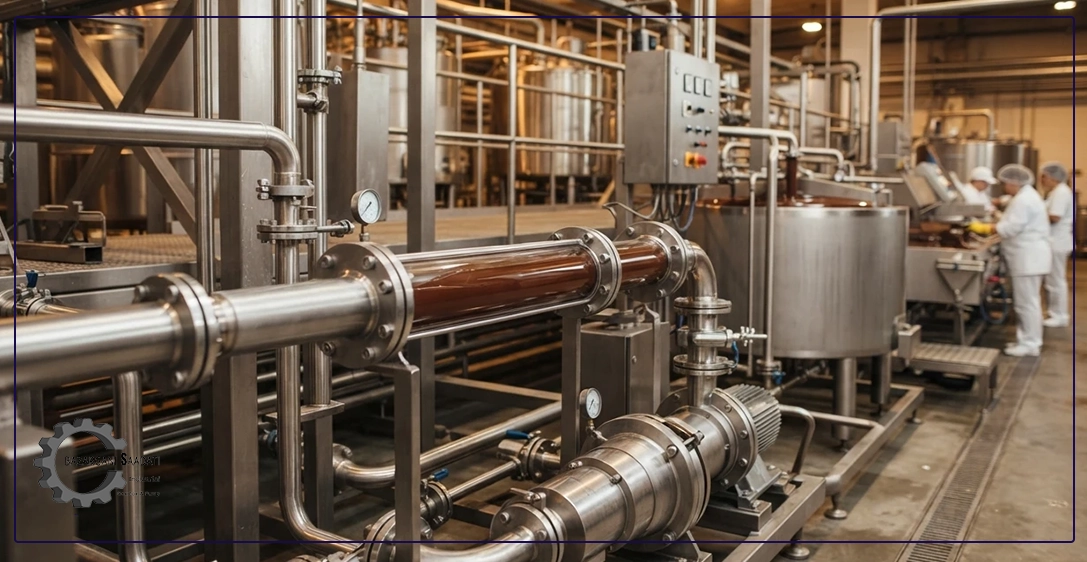
پس از مخزن، لوله ها و اتصالات می توانند باعث افت حرارت شوند. طول زیاد مسیر، عایق کاری ضعیف، زانویی های متعدد و اختلاف دمای محیط از عوامل مهم این افت هستند. برای خطوطی که به حفظ دمای یکنواخت نیاز دارند، استفاده از لوله های دارای گرمکن یا سامانه گردش آب گرم می تواند مفید باشد؛ البته نوع سیستم باید با الزامات بهداشتی و طراحی خط سازگار باشد. هدف آن است که حرارت به شکلات منتقل شود، نه آن که محصول در نقاط مختلف دچار گرمایش موضعی شود.
حسگرها را باید در نقاطی نصب کرد که تغییر دما بر کیفیت یا عملکرد انتقال اثر مستقیم دارد. اندازه گیری دمای مخزن به تنهایی کافی نیست؛ دمای خروجی مخزن و دمای نزدیک به محل مصرف نیز اهمیت دارد. بهتر است داده ها به صورت پیوسته ثبت شوند تا افت های کوتاه مدت یا تغییرات شیفت کاری پنهان نمانند. اپراتور همچنین باید دمای محصول را از دمای دیواره یا مایع گرم کننده تفکیک کند. گرم بودن لوله الزاماً ثابت نمی کند که مغز شکلات در محدوده مناسب قرار دارد.
نقش پمپ و مسیر انتقال در حفظ جریان
پمپ در خط تولید شکلات وظیفه انتقال محصول را بر عهده دارد، اما نمی تواند جایگزین تنظیم درست دما یا اصلاح طراحی فرایند شود. انتخاب پمپ باید بر اساس ویسکوزیته محصول، دبی مورد نیاز، طول و قطر مسیر، ارتفاع انتقال، دمای کاری و الزامات بهداشتی صورت بگیرد. اگر پمپ برای شرایط واقعی خط انتخاب نشود، ممکن است جریان ناپایدار شود یا فشار غیرضروری به تجهیزات وارد آید. برای شکلات های غلیظ، شرایط شروع به کار پس از توقف خط نیز باید در طراحی دیده شود؛ چون محصول ممکن است هنگام ایستادن سردتر و سفت تر شده باشد.
در کنار پمپ، قطر لوله، تعداد زانویی ها، نوع شیرها و وضعیت اتصالات بر افت فشار اثر می گذارند. مسیر پیچیده یا باریک می تواند مقاومت جریان را افزایش دهد و پمپ را وادار به کار سنگین تر کند. اگر مسیر انتقال طولانی است، باید افت حرارت آن نیز در محاسبات در نظر گرفته شود. بررسی یکپارچه پمپ و خط، از این تصور ساده انگارانه جلوگیری می کند که با افزایش توان پمپ می توان هر مشکل دمایی یا طراحی را حل کرد.
در انتخاب تجهیزات، تماس محصول با قطعات، امکان شست وشو، جنس آب بندها و سازگاری آن ها با دمای کاری و مواد شوینده اهمیت دارد. مشخصات فنی هر مدل باید بر اساس کاربرد مورد نظر بررسی شود و نباید بدون داده سازنده، ویژگی خاصی به یک پمپ نسبت داد. سعادت پمپ به عنوان وارد کننده و نمایندگی پمپ های Yildiz در ایران می تواند در بررسی مشخصات و انتخاب تجهیز متناسب با شرایط کاری خط مشاوره ارائه دهد؛ تصمیم نهایی باید با در نظر گرفتن فرمول شکلات، ظرفیت خط و الزامات بهداشتی گرفته شود.
حتی با انتخاب تجهیزات درست، عواملی مانند ترکیب شکلات و رطوبت محیط می توانند جریان را تغییر دهند؛ بنابراین کنترل دما باید در کنار کنترل مواد اولیه و شرایط تولید انجام شود.
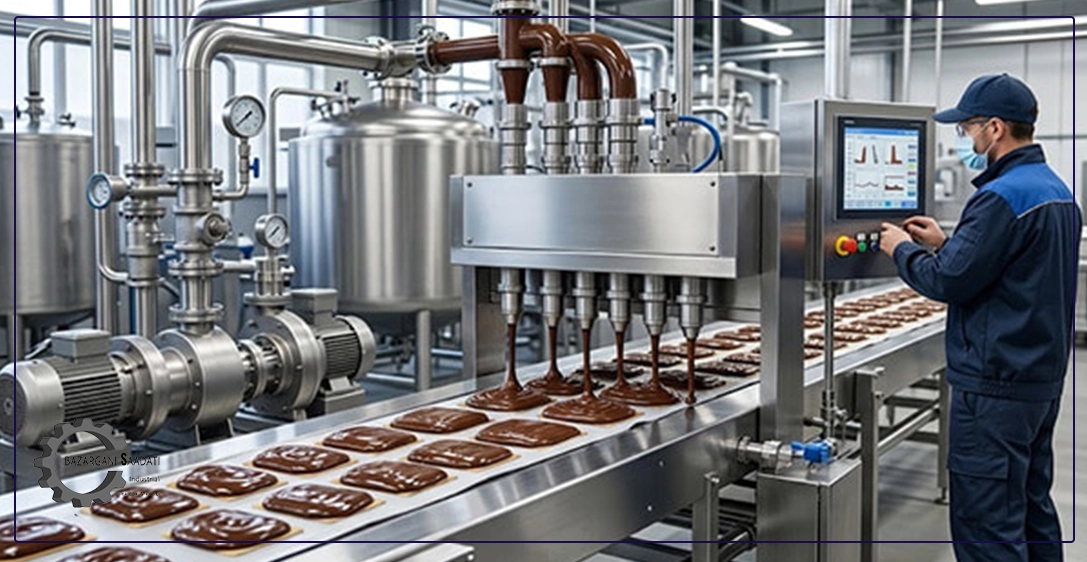
مدیریت دما در خط تولید شکلات
سخن پایانی
مدیریت دما در تولید شکلات به معنای گرم کردن محصول تا حدی نیست که به راحتی از لوله عبور کند. تولید کننده باید مرحله ذوب را از تمپر و دمای کار جدا کند و برای هر نوع شکلات، بازه مناسب را بر اساس فرمول، دستورالعمل تامین کننده و آزمون واقعی خط تعیین کند. افزایش دما معمولاً ویسکوزیته را پایین می آورد، اما حرارت بیش از اندازه می تواند کیفیت بلوری، براقیت و بافت نهایی را مختل کند.
سوالات متداول دمای ایده آل شکلات مذاب و اثر آن بر جریان پذیری در خط تولید
- دمای مناسب برای انتقال شکلات تلخ در خط تولید چقدر است؟
دمای انتقال به این بستگی دارد که شکلات در مرحله ذوب اولیه قرار دارد یا پس از تمپر شدن برای قالب گیری و روکش دهی آماده شده است. شکلات تلخ برای ذوب اولیه ممکن است در حدود ۴۵ تا ۵۰ درجه سانتی گراد گرم شود، اما دمای کار پس از تمپر معمولاً پایین تر و در بسیاری از کاربردها نزدیک ۳۱ تا ۳۲ درجه است. این اعداد عمومی هستند و ترکیب محصول، تجهیزات و دستور تولید می توانند آن ها را تغییر دهند. تولید کننده باید دمای واقعی را در نقاط مختلف خط اندازه گیری کند و بازه مناسب را با آزمون کیفیت تایید کند. تغییر جریان می تواند از افت حرارت ناشی شود، اما این تنها علت محتمل نیست و بررسی هم زمان چند شاخص به تشخیص دقیق کمک می کند. - چرا شکلات با وجود دمای مناسب، از پمپ به صورت یکنواخت خارج نمی شود؟
دمای مناسب به تنهایی جریان ثابت را تضمین نمی کند. افزایش رطوبت، تغییر در نسبت چربی و مواد جامد، وجود گرفتگی در مسیر، قطر نامناسب لوله، طول زیاد خط، زانویی های متعدد یا تغییر سرعت پمپ می توانند دبی را نوسانی کنند. رفتار وابسته به تنش تسلیم شکلات نیز ممکن است باعث شود محصول پس از شروع حرکت روان تر شود. برای یافتن علت، دما، فشار، دبی، وضعیت مسیر و ویژگی های محصول باید هم زمان بررسی شوند. بالا بردن دما بدون شناخت علت ممکن است کیفیت محصول را به خطر بیندازد و فقط مشکل را موقتاً پنهان کند. - آیا با افزایش دمای شکلات می توان نیاز به پمپ قوی تر را برطرف کرد؟
افزایش دما می تواند ویسکوزیته را کاهش دهد و انتقال را آسان تر کند، اما راهکار جایگزین برای انتخاب درست پمپ نیست. حرارت بیش از حد ممکن است تمپر را مختل کند، ضخامت روکش را تغییر دهد یا کیفیت نهایی را پایین بیاورد. اگر فشار خط بالا است، ابتدا باید دمای واقعی شکلات، افت حرارتی مسیر، قطر لوله، گرفتگی، دبی مورد نیاز و مشخصات پمپ بررسی شوند. انتخاب پمپ مناسب باید با توجه به نوع شکلات، دمای کاری، ظرفیت تولید و الزامات شست وشو انجام شود. در کنار دما و پمپ، وضعیت نظافت و خشکی خط نیز برای جلوگیری از تغییر ناخواسته رفتار شکلات اهمیت دارد.